
价格:¥面议
品牌:郑州晶彩强化炉厂
销量:0件
库存:5件
订单:0个
评价:0条
加工强化玻璃的条件:
为了保证玻璃夹胶后的最佳效果,建议玻璃表面温度须达到120℃以上。如气温保持在130℃,根据不同玻璃厚度,保温时间控制在20分钟—50分钟(参考范围)。
为保证气泡的彻底排除,建议合片后、加热前真空冷抽2-5分钟,真空压力须达到700mmHg以上,且须保持真空过程结束后玻璃表面温度降至50℃时方可停止真空。
为保证最佳透明度,除加工最高温度须保正外,在冷却过程中,冷却越快透明度越好。玻璃切割后要进行边部处理,防止玻璃碎屑附着引起气泡。
玻璃表面应清洁干燥,不洁净的玻璃会影响附着力及透明度。
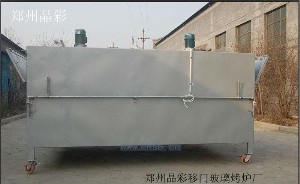
小强化夹胶炉配置如下
外形尺寸: 1.6米×长3.2米×高2.2米
可做玻璃尺寸: 1.25米×长2.6米
总功率 18KW
额定电压: 380V(3相电)
工作台(真空床数目) 1个工作台
真空泵 2X.4L(外形尺寸:630*390*420mm)
控制箱 1台(JXF1型)挂墙式控制箱
循环风机 2台
真空袋 2片(硅胶板)
郑州晶彩科技发展有限公司
强化玻璃设备工艺与安全操作注意事项
一、强化玻璃加工工艺:
1.擦净玻璃污点灰尘,保持干燥(建议用酒精,易挥发)
2.摆置好玻璃和胶片,合并硅胶袋。(在玻璃摆置合并完以后,玻璃四周要放丝网,比如,麻袋片。利于抽真空和防止玻璃边划破硅胶袋。)
3.合并胶袋,启动真空泵,先冷抽1-2分钟,使真空值达到0.090Mpa以上。再推进加热箱。
二、常见问题分析与解决方案:
1.气泡:(玻璃表面平整度差)【胶片厚度大于两块玻璃重叠变形尺度】
(胶片没有完全熔化)【提高箱内温度或延长保温时间】
(过早停止抽真空)【温度降到50℃以下才可停止抽真空】
(真空袋漏气)【更换硅胶袋,保障真空泵运行,使真空度达到0.090Mpa】
2.脱胶:(加工温度或保温时间不够)【按工艺要求加工】
(玻璃表面不干净)【清洁玻璃表面污垢】
(胶片失效)【确保胶片在有效期使用,开封后尽快用完】
3.自爆:(冷却时散热不均匀)【冷却时玻璃用木条隔开,利于均匀散热】
4.透明度不够:(加热温度不够)【提高加热温度,确保玻璃的温度达到所需温度】
备注:1储存时防止成品重压。
2箱体温度设定范围:(上限值:115℃下限值:110℃)
玻璃温度设定范围:(上限值:100℃下限值:90℃),此范围为最佳温度范围。
安全操作注意事项:
1.摆置玻璃和用刀片裁胶片时防止玻璃边和刀片划破红色硅胶袋。
2.时常要保持各类耗材和麻袋片的干燥度,防止过潮在加热时产生水蒸气导致有气泡产生。
3.每次开机加工玻璃前必须将抽真空管内的微量水排放干净,(尽可能减少真空泵内进入过多的水蒸气与真空泵油混合。真空泵油自安装日起务必在半月以内更换新油,日后每隔几天将泵内的油和水的混合物放出后沉淀将油和水分离,做好观察和保养措施),然后检查管道各连接处是否完好,确保不漏气。
郑州晶彩办公室
郑晶彩移门玻璃设备强化玻璃炉子
日期:2015-07-14 14:06 点击:1
 |
||
联系方式


